「能把一根頭髮直徑再等分的精準度」
宏綺有限公司深耕機械與傳統產業超過20年,除了慢走絲線切割與光纖雷射的專業服務,我們在傳產的經驗也面面俱到,甚至曾跨足沖壓與銑床,近期也努力轉型昇華,朝向服務高價精密產業、學校與社區的產學合作、AI應用、工廠進階治理、以及碳盤查社會環境責任等方向發展。
有任何精密加工的需求,歡迎來找我們,讓宏綺成為您最專業的後盾!
公司機台介紹
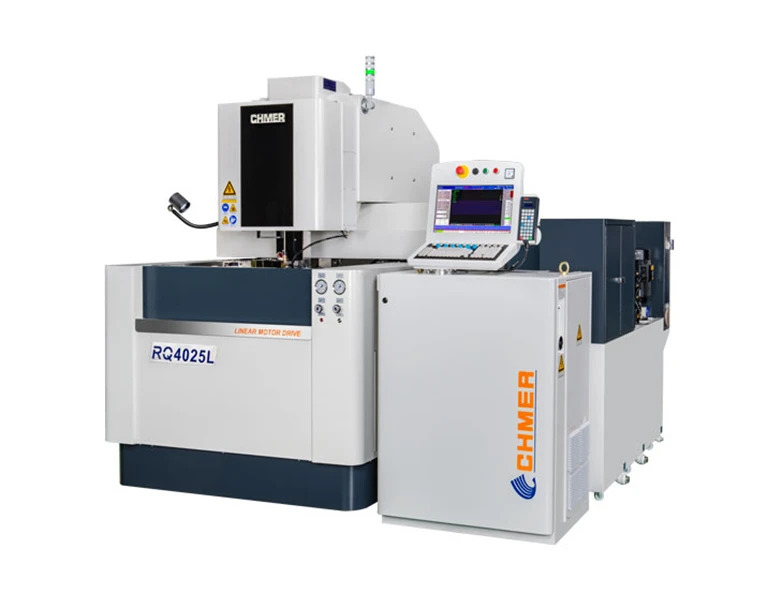
RQ4025L
線切割機
「高精密龍門移動式」結構,具備高剛性與穏定性, 結合UX1超高效線性馬達、自動穿線及i8+電源系統。
- X,Y,Z 行程(mm): 400×250×200
- U,V 行程(mm): 60×60
- 最大工作物(mm): 750×450×200
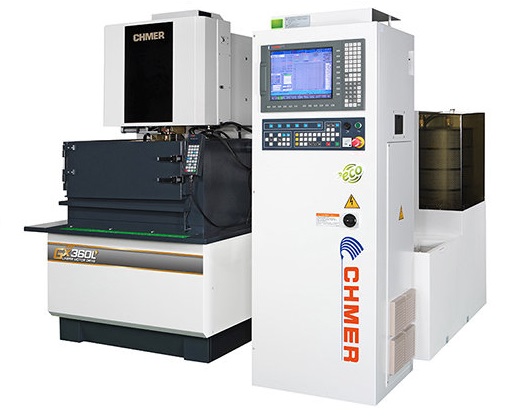
GX360L
線切割機
具備第一代自動穿線系統,以及自製高效率線性馬達,GX系列亦具備網路遠端監控系統。
- X,Y,Z 行程(mm): 400×300×220
- U,V 行程(mm): 60×60
- 最大工作物(mm): 725×600×215
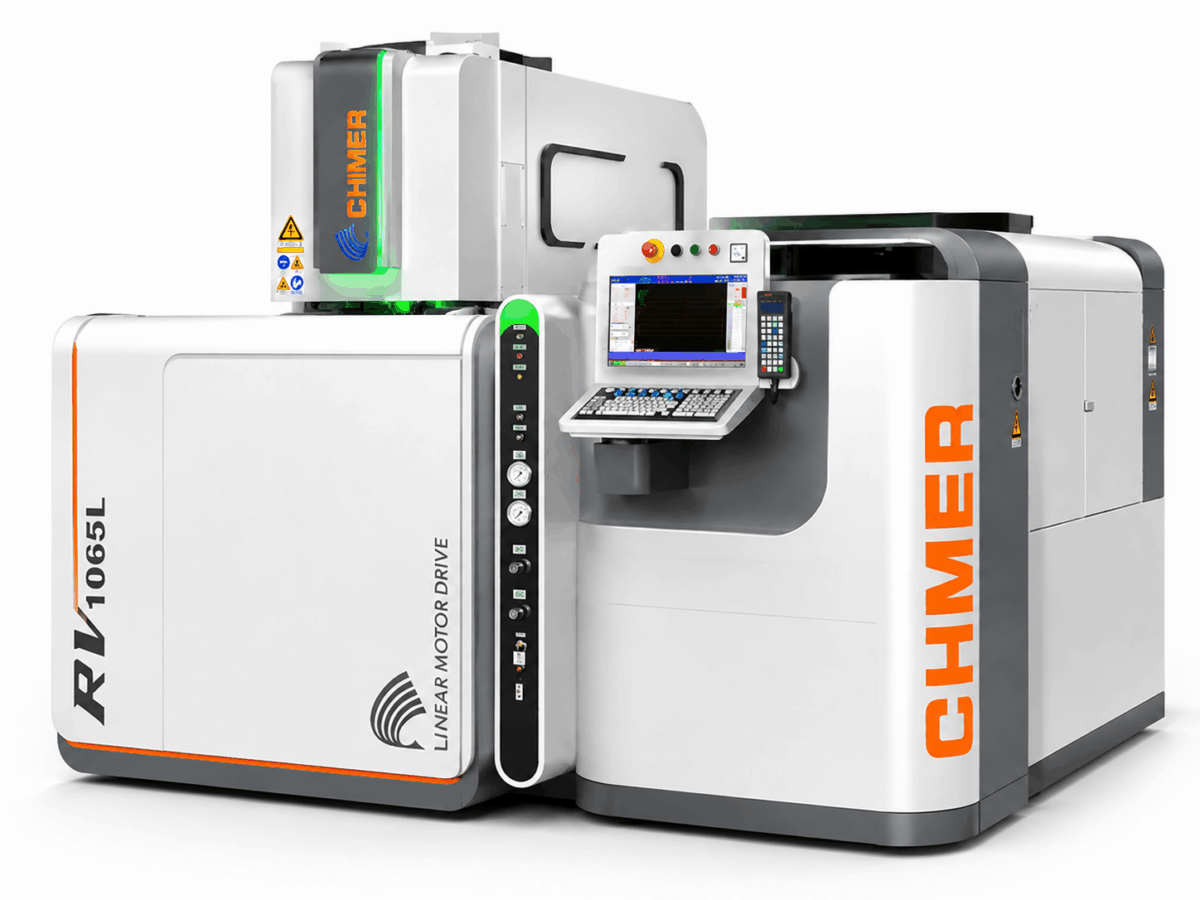
RV1065L
線切割機
高荷重動柱式結構搭載線性馬達驅動,滿足高精度、高效率加工需求。具備智慧化控制器,提供即時加工監控、機聯網、生產管理資訊等全新智能加工系統。
- X,Y,Z 行程(mm): 1000×600×500
- U,V 行程(mm): 160×160
- 最大工作物(mm): 1440×900×495
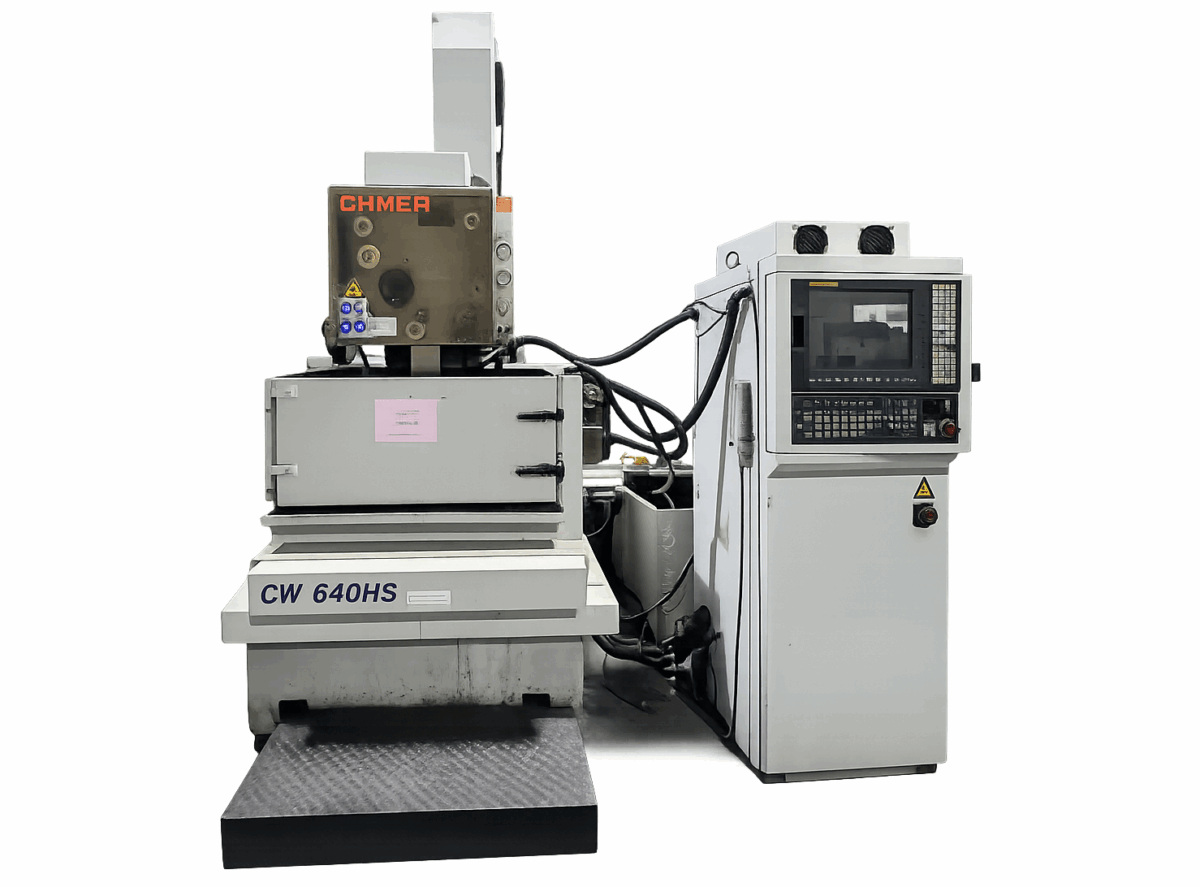
CW640HS
線切割機
具備高效能電源系統、浸水式加工設計,以及先進的微細放電控制技術(高精度加工),特別適合硬度高、傳統刀具難以切削的導電材料(如鎢鋼、淬火鋼等)。
- X,Y,Z 行程(mm): 600×400×300
- U,V 行程(mm): 100×100
- 最大工作物(mm): 910×700×295
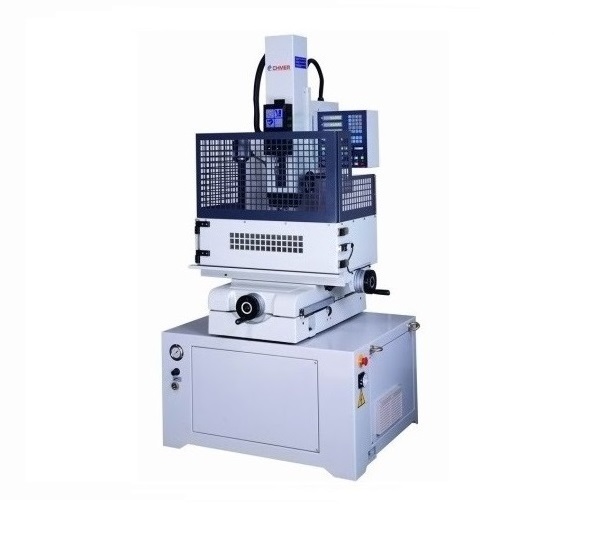
CMH32Z
深孔
放電機
採用ZNC控制系統,最適合硬化工具鋼、硬質合金(鎢鋼)等導電硬質材料的微細孔鑽孔加工。可以在傳統機械鑽孔極難應對的曲面、傾斜面或不規則表面上直接切入加工,且不易發生斷刀或偏向問題。
- X,Y,Z 行程(mm): 350×250×340
- 最大工作物(mm): 800×460×340
- 電極直徑(mm): ⌀0.1 ~ ⌀3.0
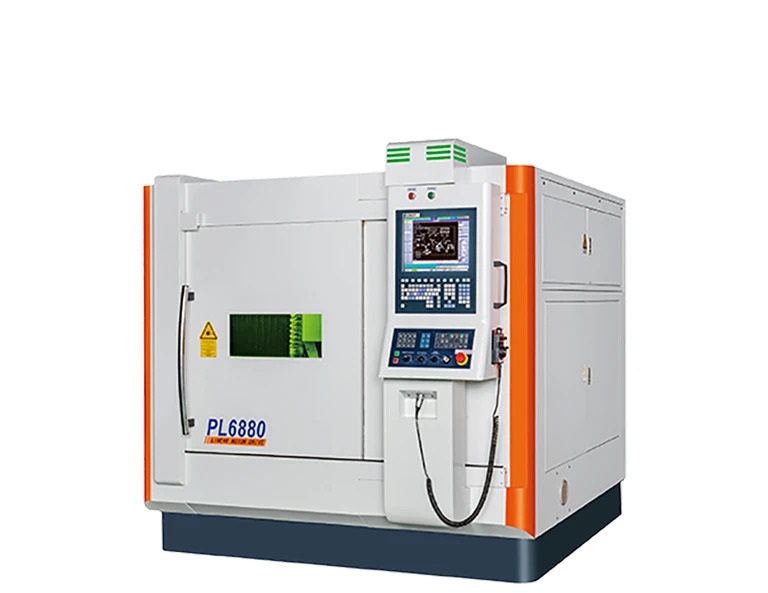
PL6880
光纖
雷射機
具備校正功能。薄板切割精準度0.02mm內,能處理高反射及敏感材料或是複雜工件的窄角、銳角,機台使用短脈衝時間、頻率參數搭配高峰值功率,能在工件上形成良好斷面及較小範圍的熱影響區。
- X,Y,Z 行程(mm): 680×800×120
- 最大工作物(mm): 790×910×100
- 切割厚度(mm): 0.05 ~ 2.0
- X-Y軸最大運行速度(mm/min): 20000
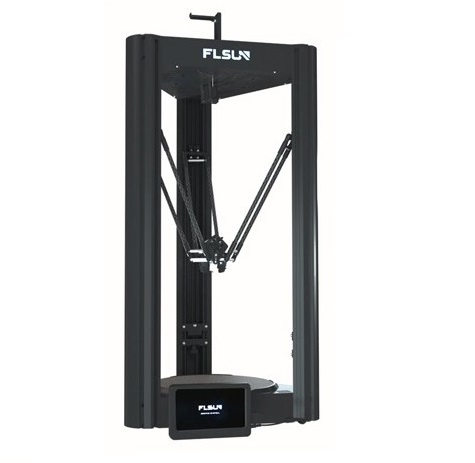
FLSUN
V400
3D列印機
有三角洲結構的輕量化近端擠出機與碳纖維並聯桿,運動慣性小且速度快。支援網頁遠端監控與操作,並支援自動網格調平。空間大,能列印大型物件。耗材相容PLA、ABS、PETG、TPU及尼龍等。
- 成型體積(mm): ⌀300×400
- 打印層厚(mm): 0.05 ~ 0.3
- 打印速度(mm/s): 400 ~ 600
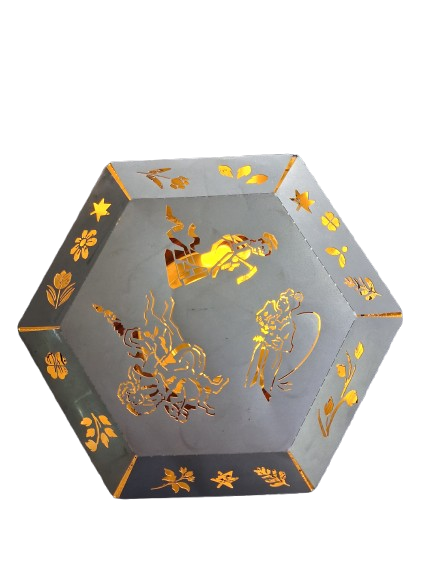
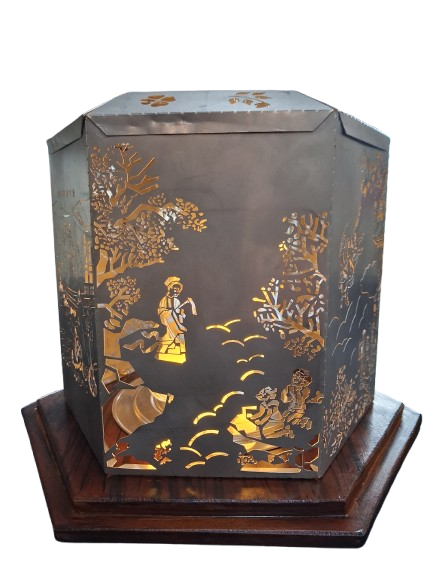
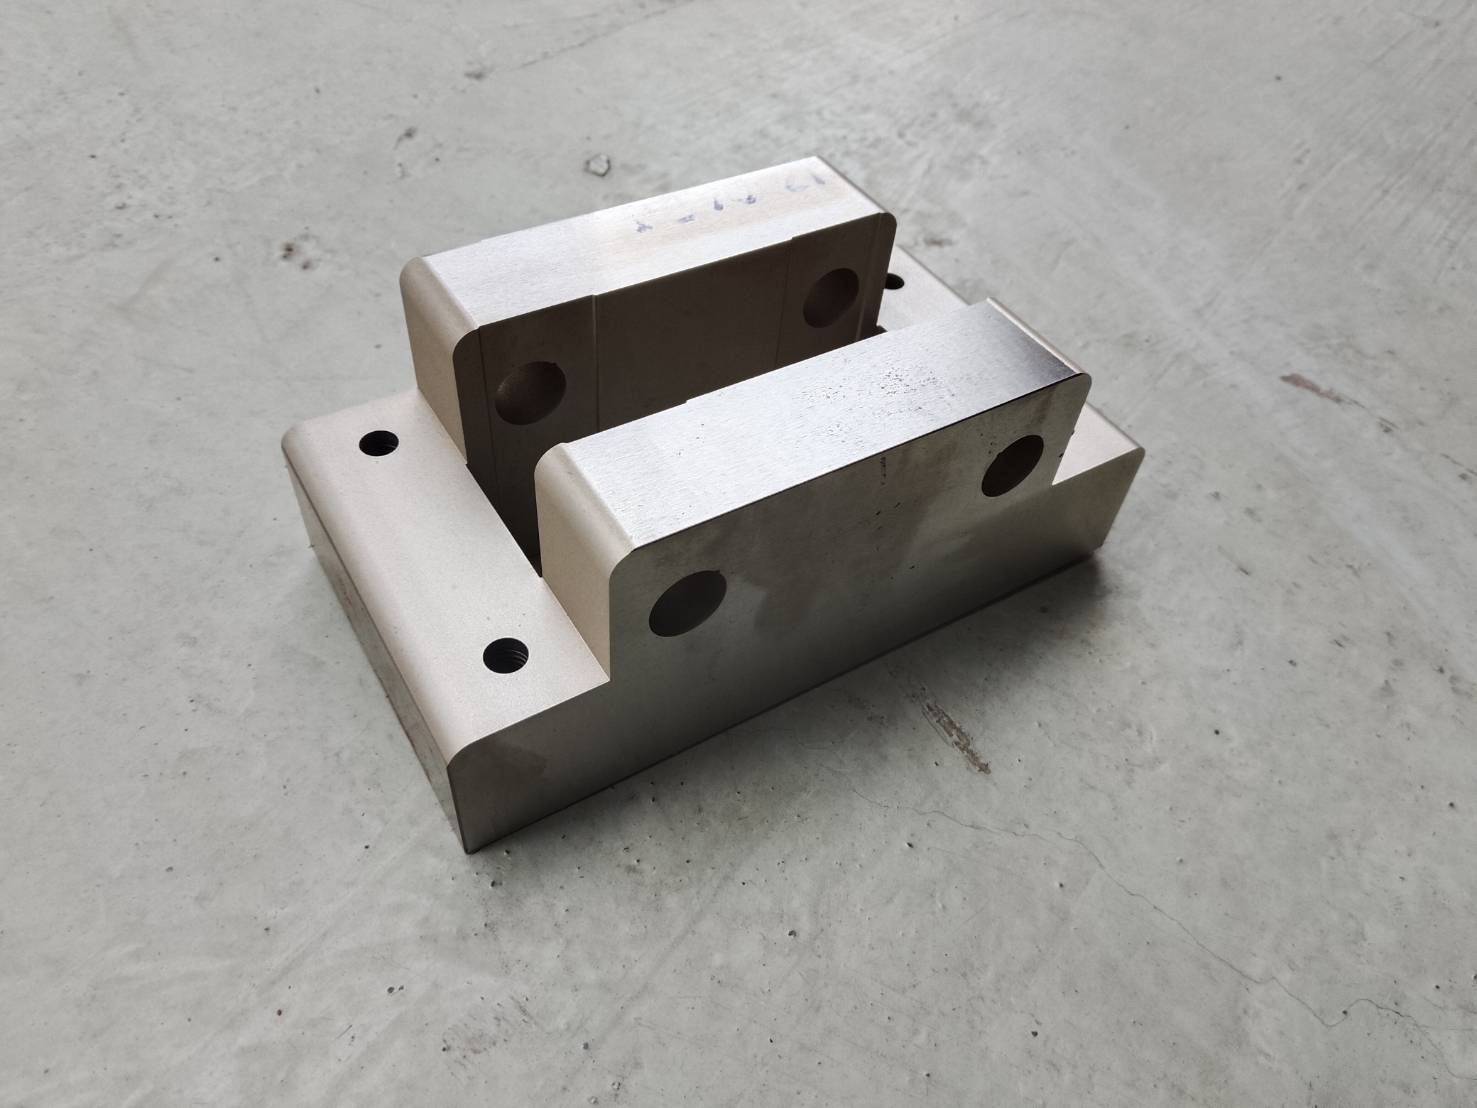
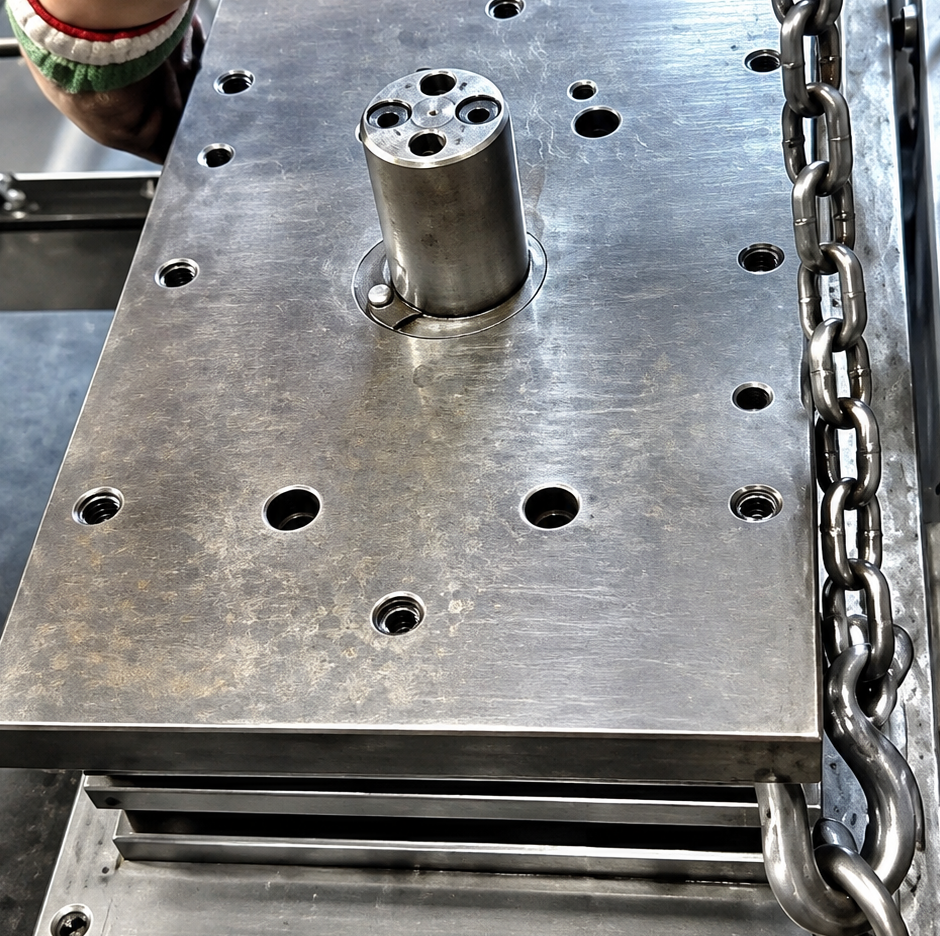
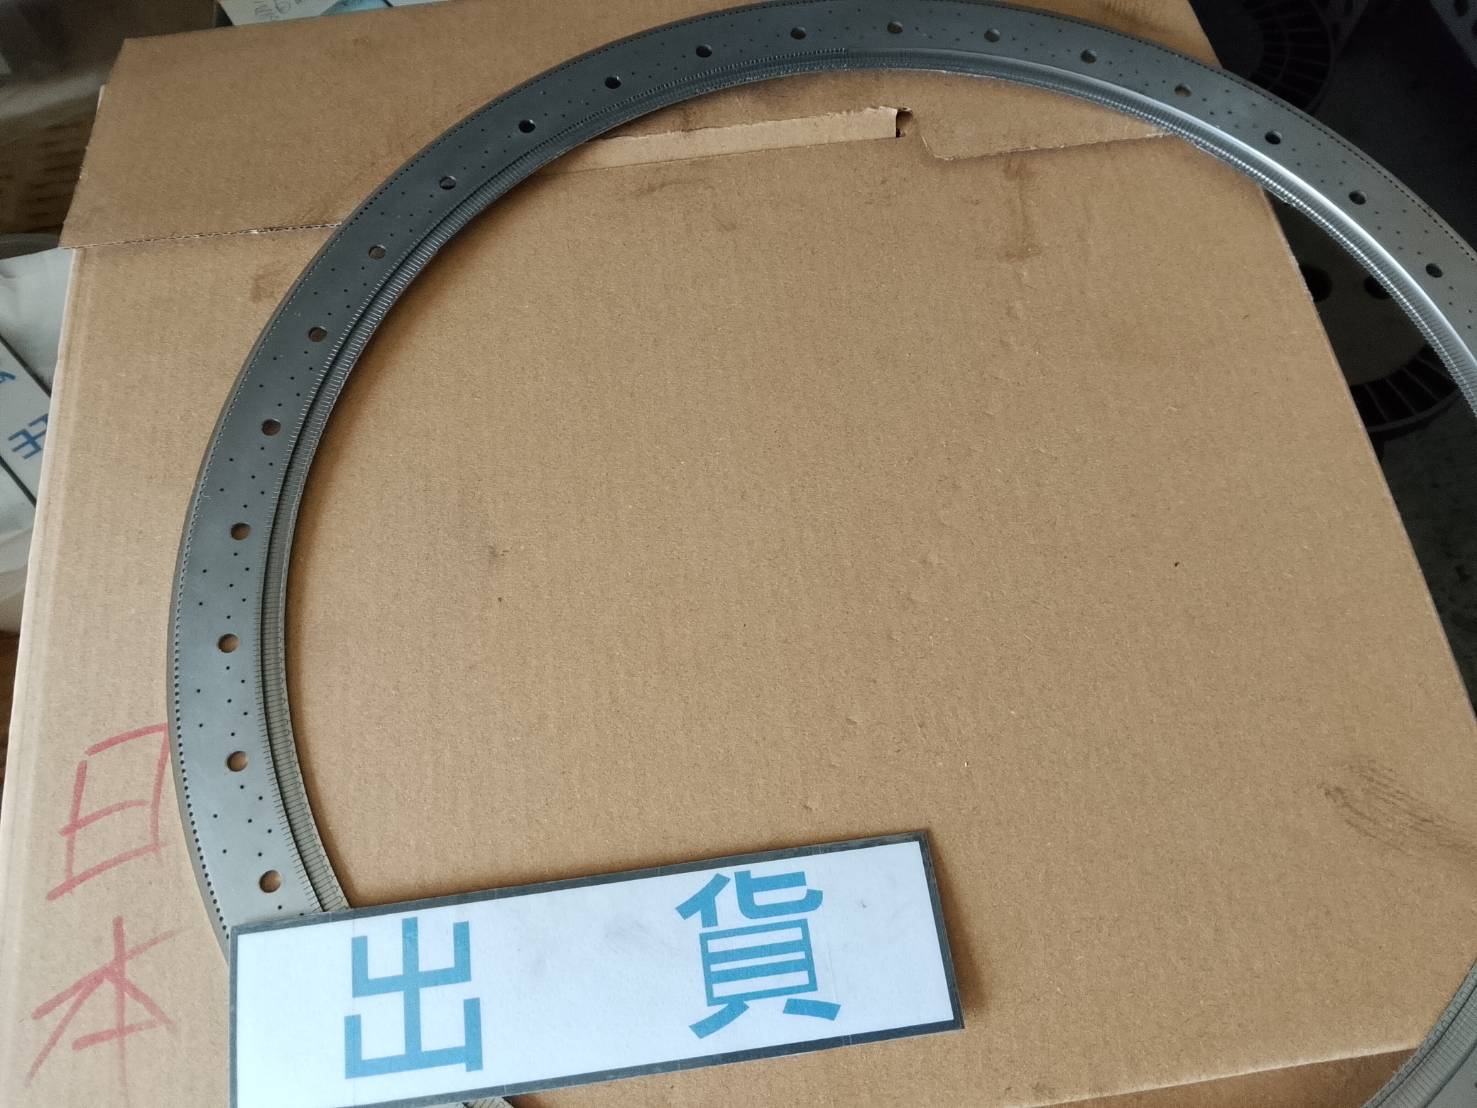
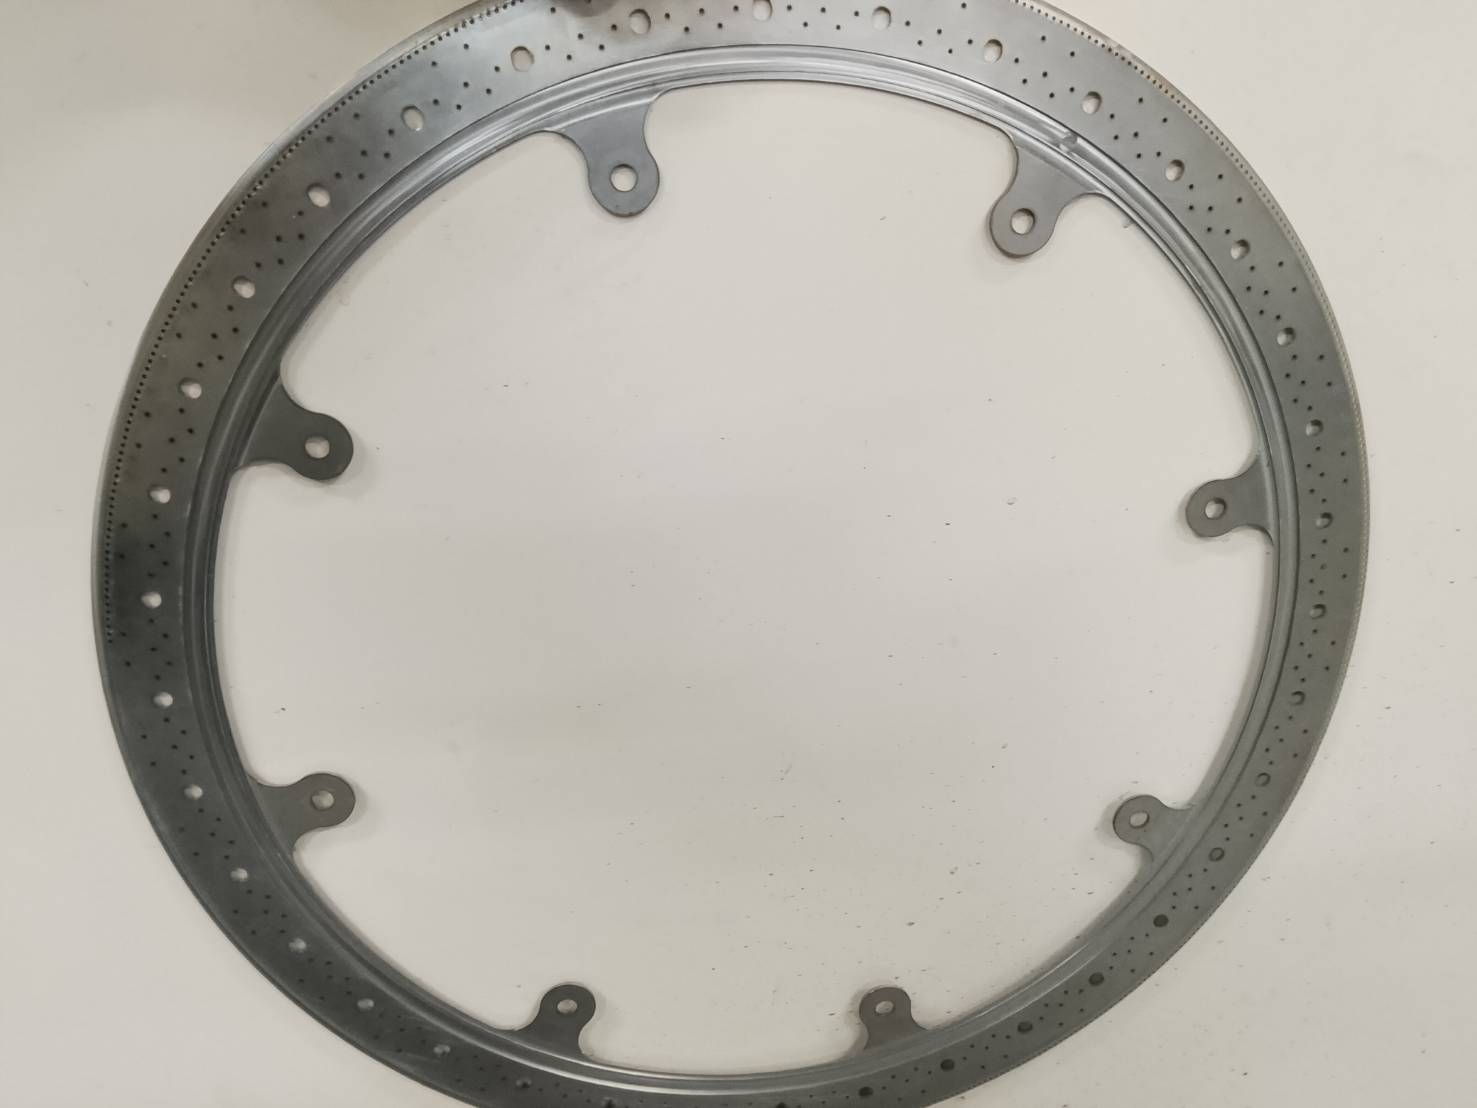
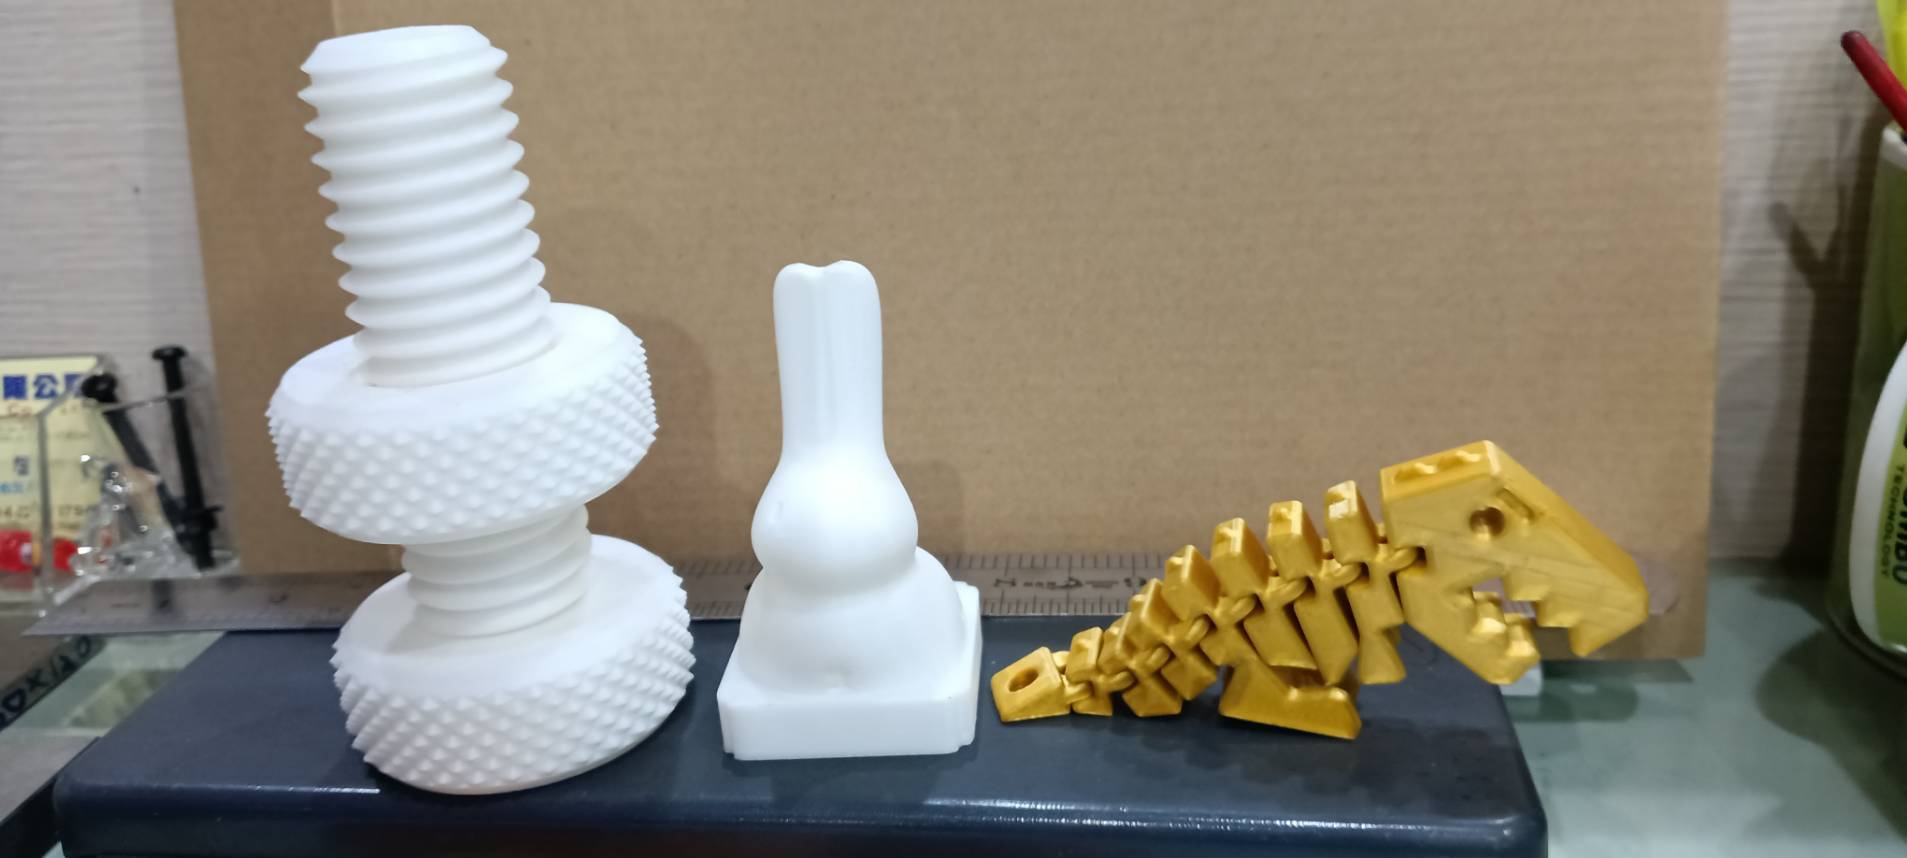
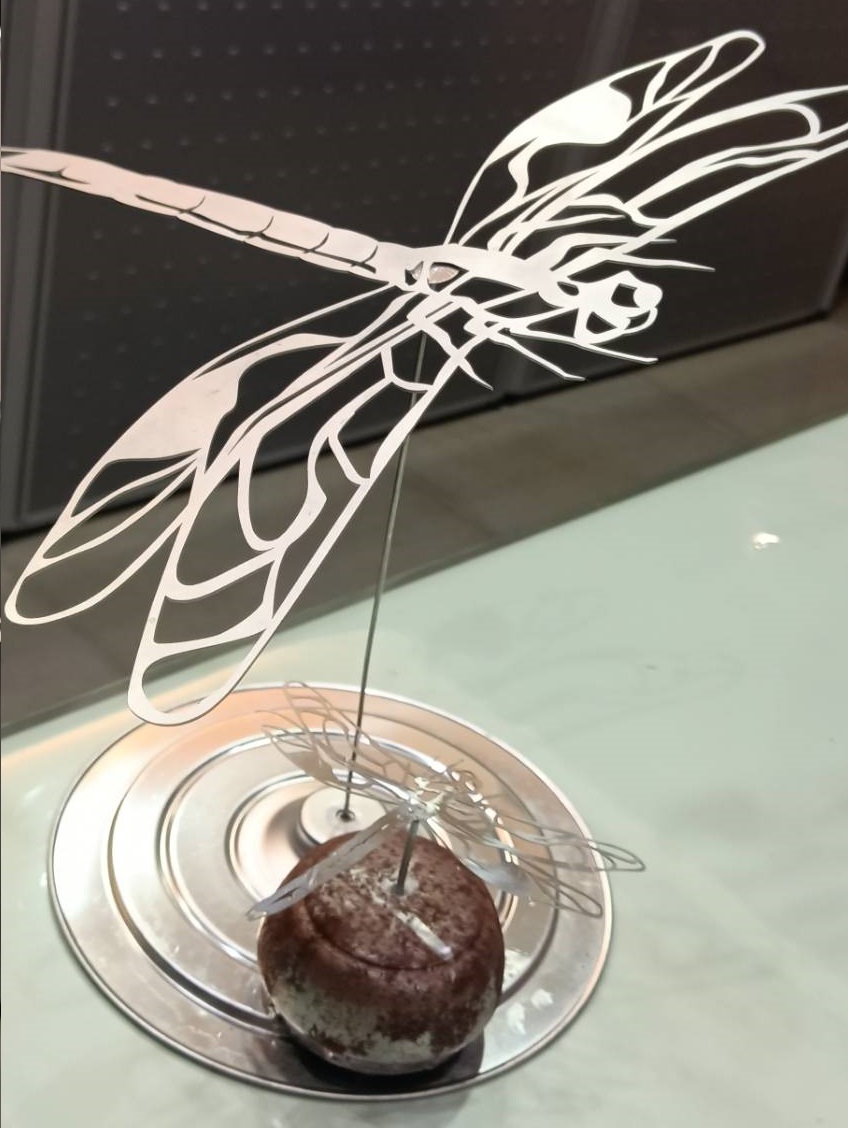
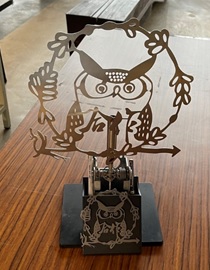
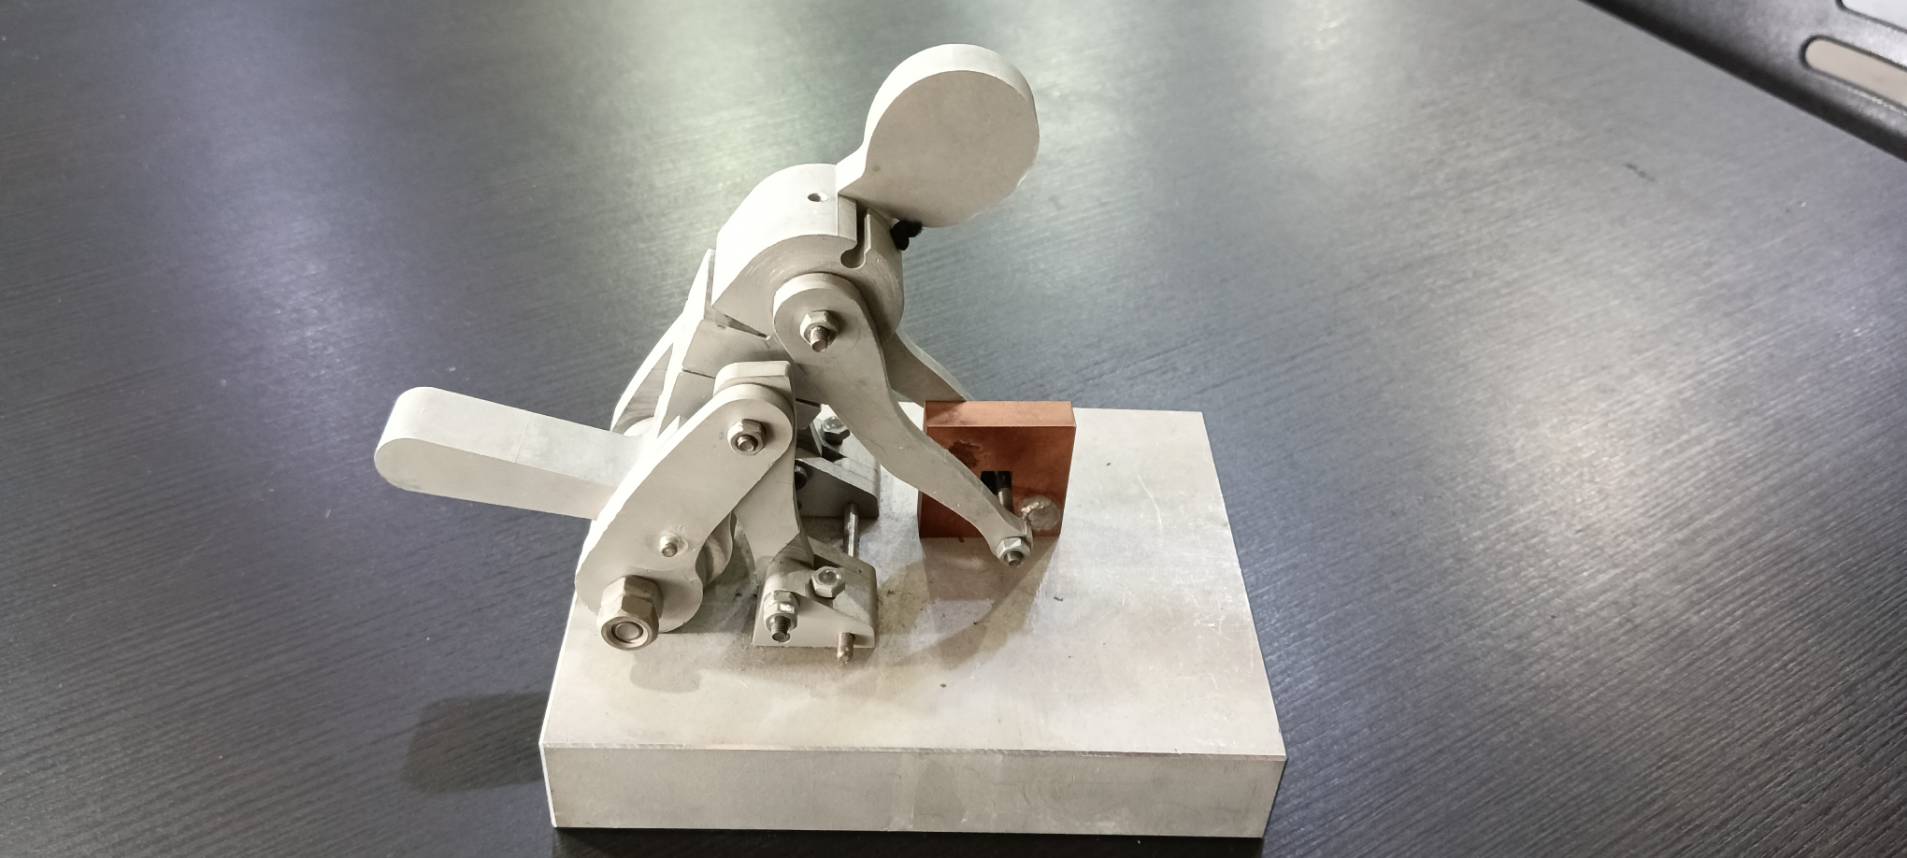
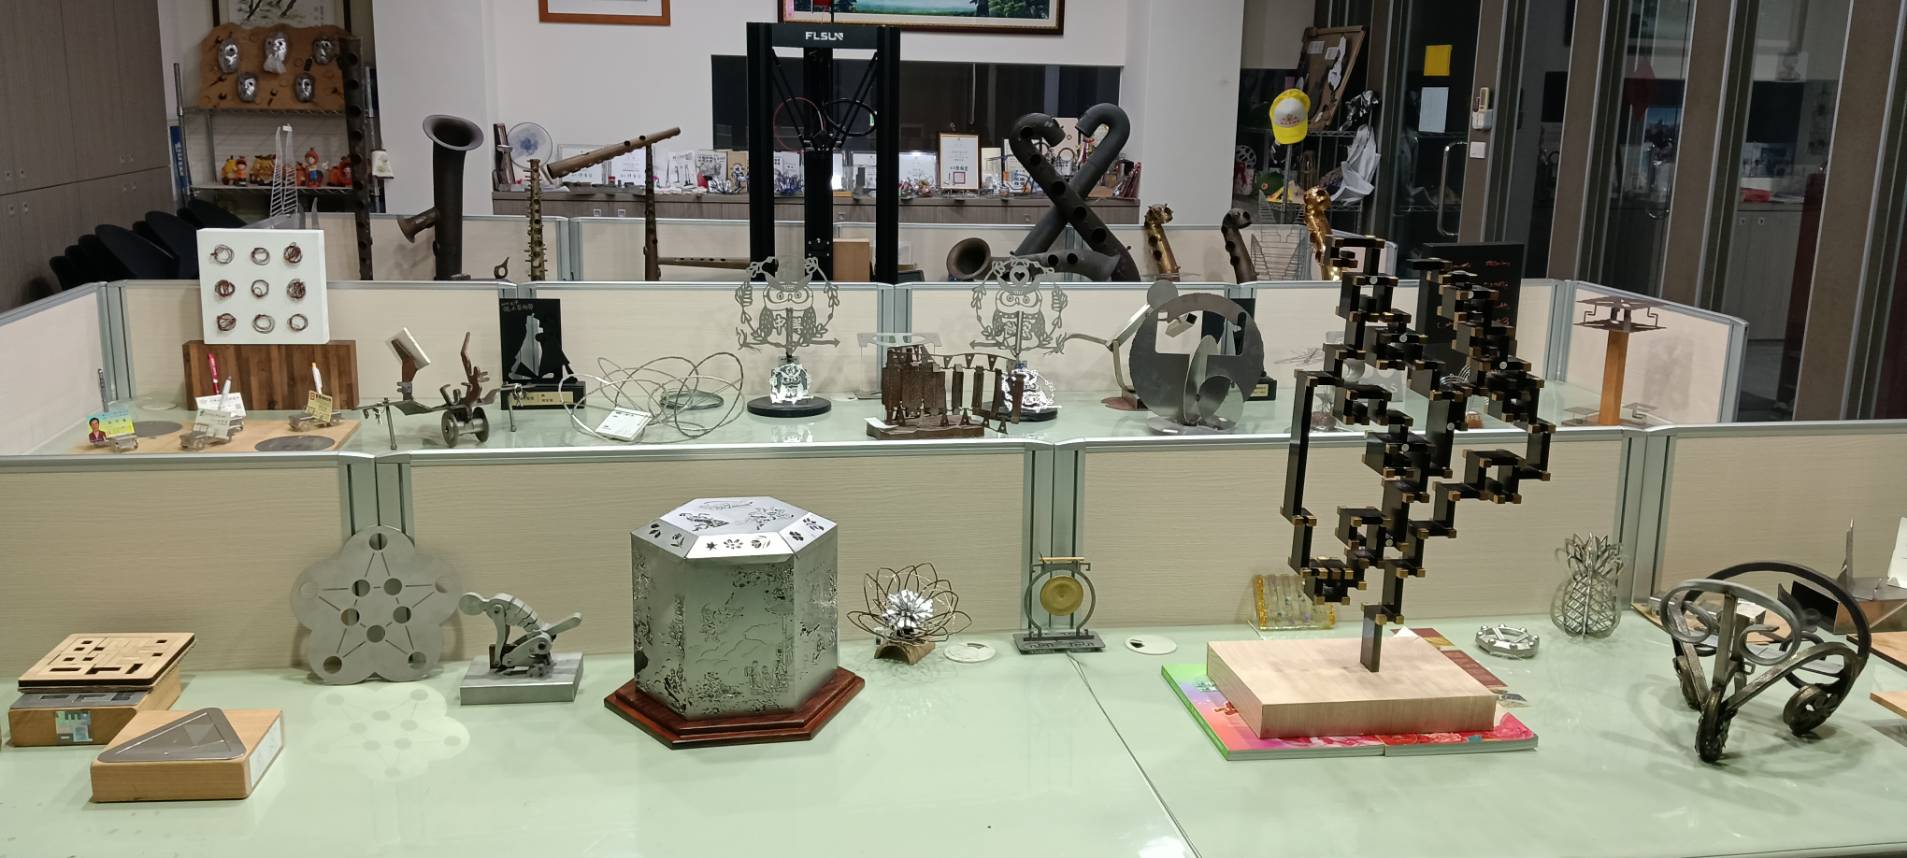
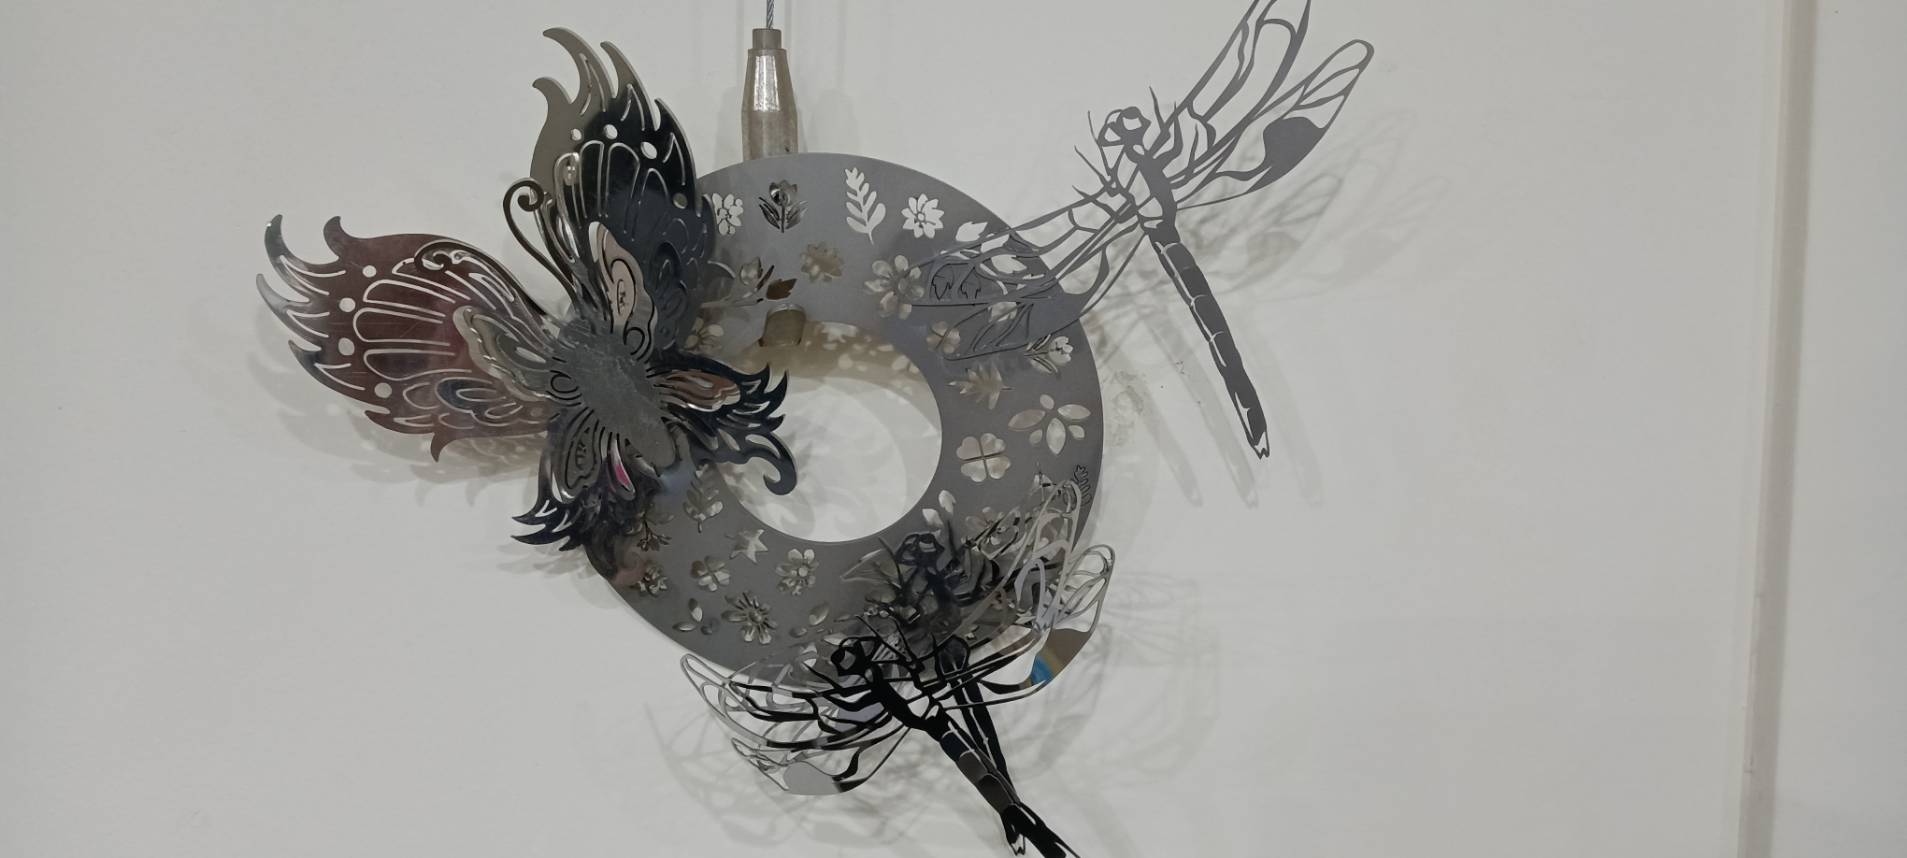
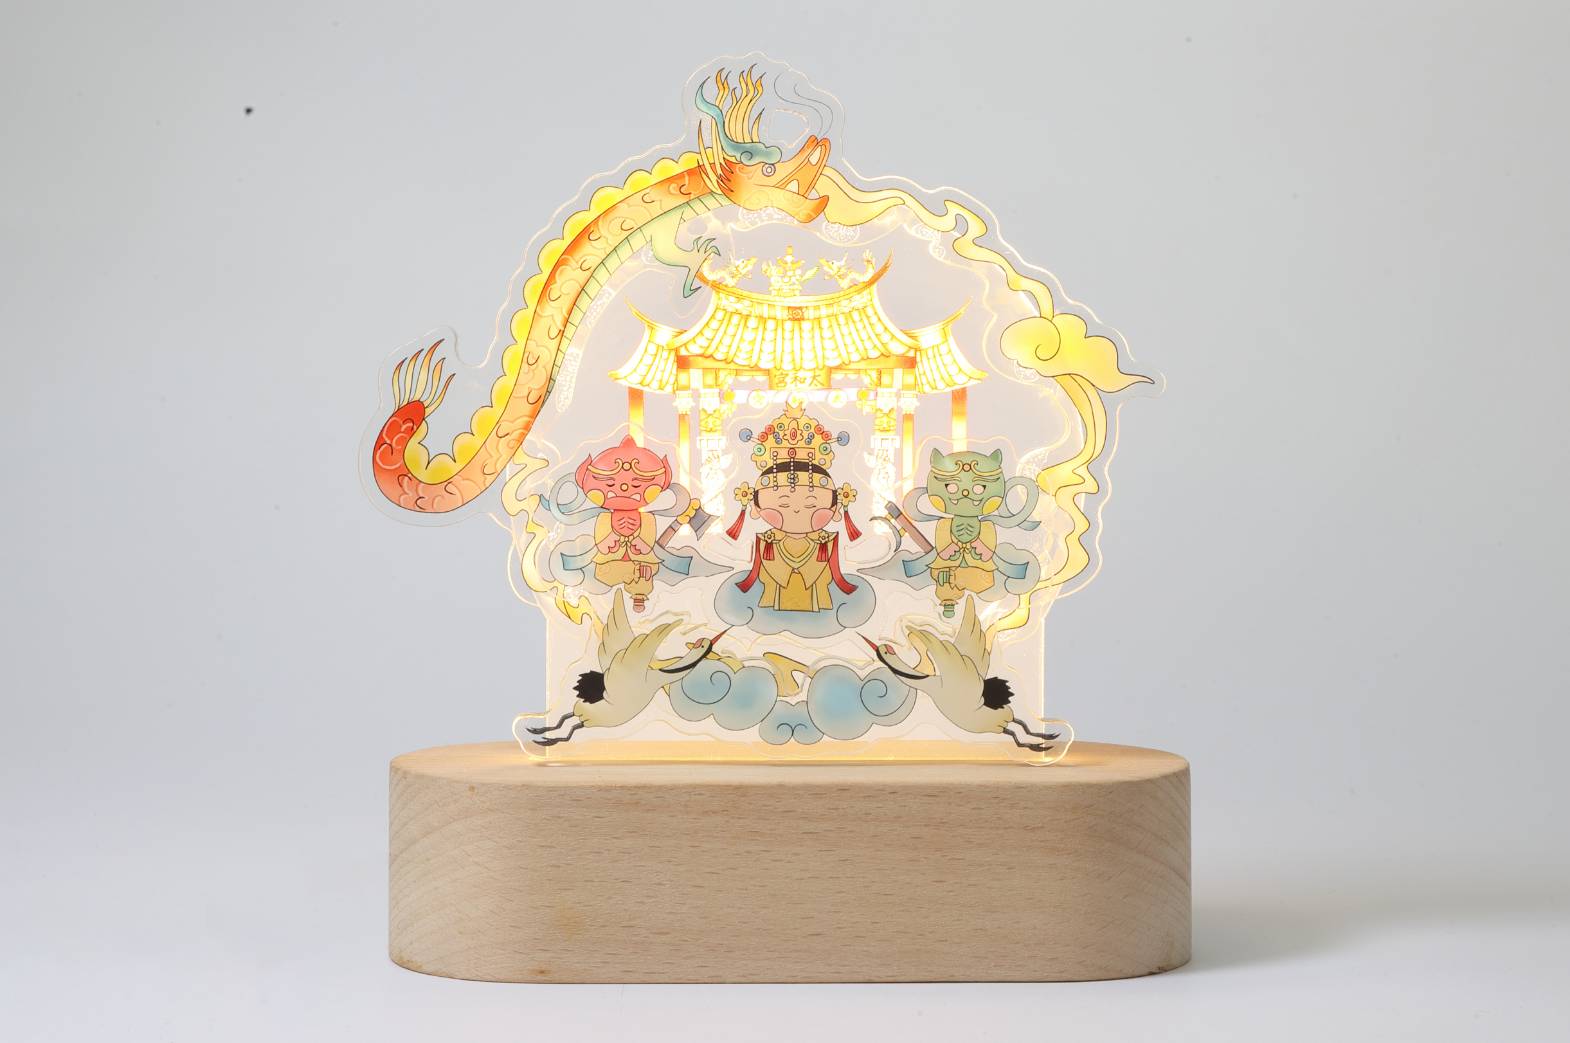
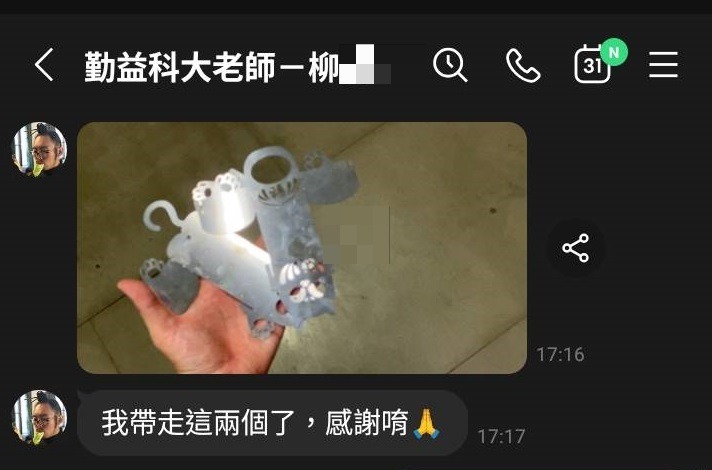
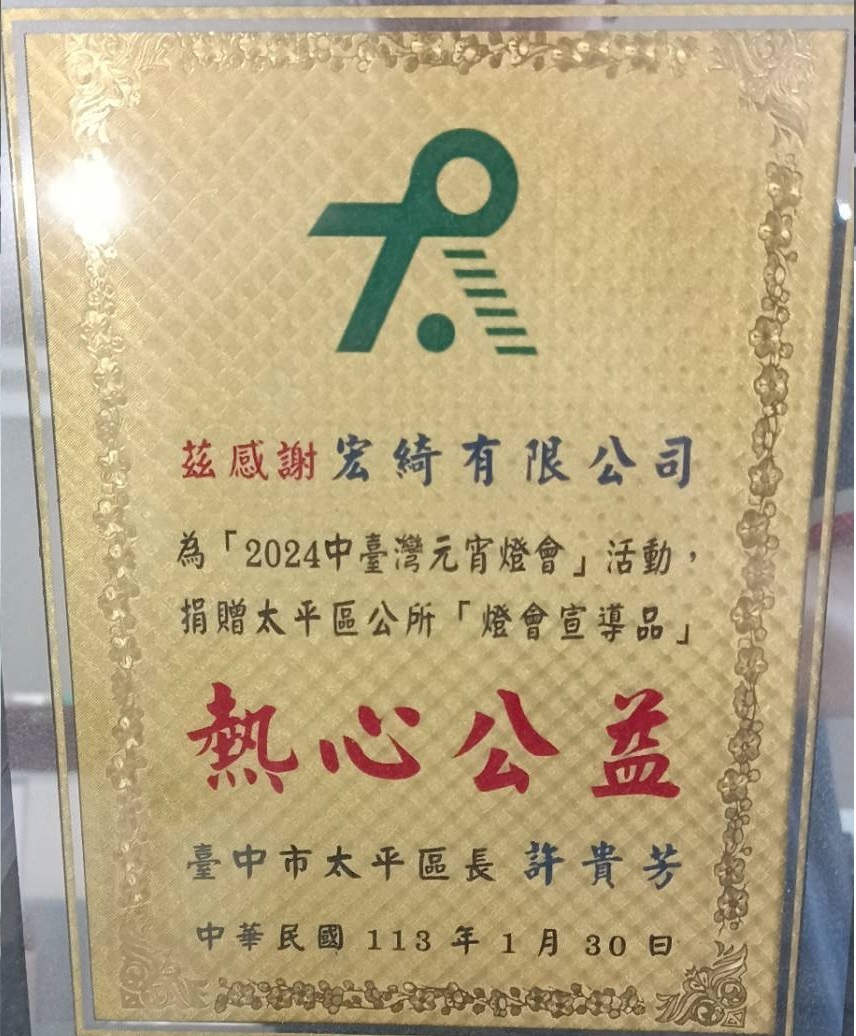
客戶真實回饋
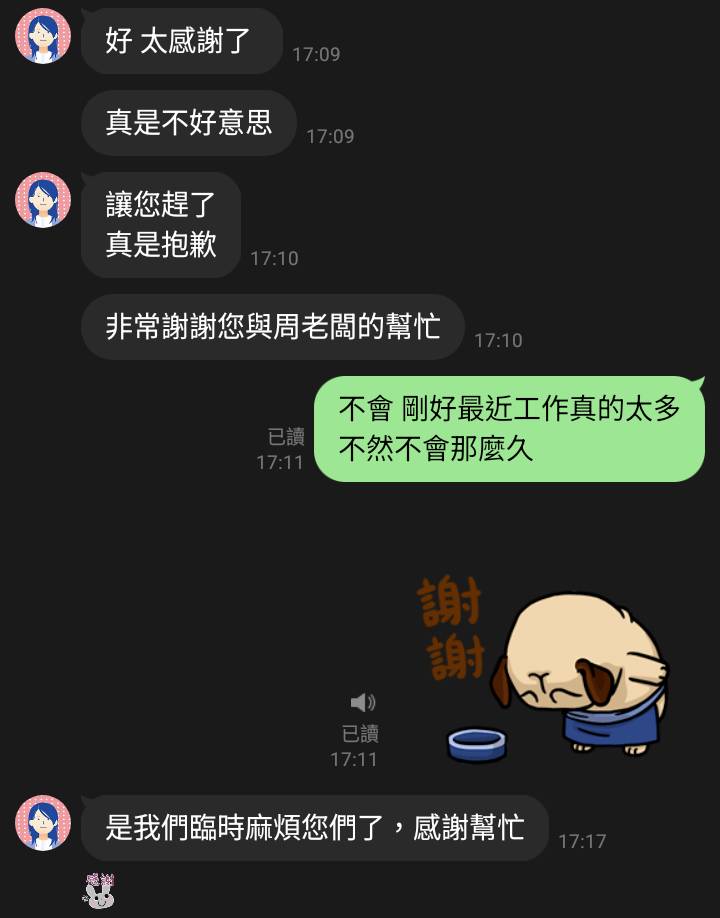
廠內機台繁多,速率與品質兼顧
廠內人員有早班及中班,兩個廠區機台總數量近20台,客戶若有急件,合理的情況下都能盡力幫忙趕交貨, 因而讓我們的客戶滿意度與忠誠度極高!
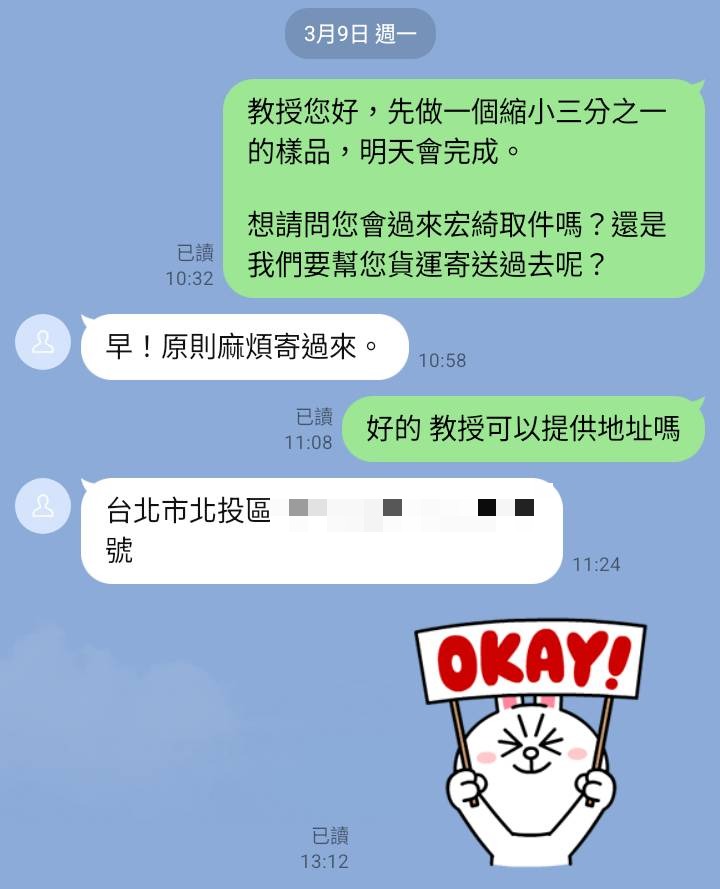
品質保證,外縣市客戶絡繹不絕
不只台中的客戶,連外縣市(甚至是國外)的客戶都常常來參訪、下單,若客戶的居住位置較遠,我們也會幫客戶把模具、成品安全寄到貴公司或指定地點。
不確定自己是否合適?
別擔心,可以預約免費諮詢
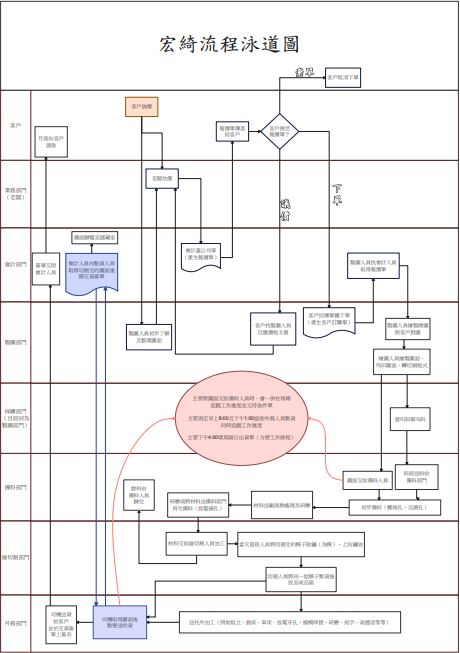
宏綺的各部門彼此合同協作,工作流程完備,因而構築出業界頂尖專業的護城河,上下由廠商也長期穩定配合,倘若您有任何加工上的需求或問題,歡迎都可以來電或加LINE預約詢問,我們會盡力為您提供完善的服務與解答!
常見問題
只要是導電材料都能切,常見的有模具鋼、鎢鋼(碳化鎢)、鋁、銅、鈦合金、淬火後的硬料等。它是靠放電腐蝕,不是靠刀具硬碰硬,所以再硬的淬火鋼也切得動——這正是它的強項。不導電的材料(塑膠、陶瓷、玻璃)則不能用線切割。
厚度看機台,幾十毫米到數百毫米都有機台能處理,參見上方機台尺寸。
精度方面,線切割慢走絲可達 ±0.002~0.005mm 等級。實際能達到的精度跟機台、材料、切割次數(修刀次數)都有關,報價前通常會請你提供圖面和公差要求。
線切割是局部微放電、加工區有工作液冷卻,熱影響區很小,但不是零。對高精度或薄件,師傅會用多次切割(先粗切再修刀)來減少變形和改善表面。如果您的工件對熱影響特別敏感,報價時請先說明。
慢走絲多次切割可做到很細的鏡面級表面,通常不必再修,二次或三次修刀為尺寸要求才會做,價格另議。如果是其他工廠的快走絲,割完表面會較粗,常需後續研磨或拋光。選擇何種機台切割,是看客戶的物品是外觀件還是功能件、要不要配合公差。
最好提供:圖面(CAD 檔如 DWG/DXF 最佳)、材質、厚度、數量、公差與表面要求、交期。資料越齊,報價越快也越準。
單件打樣、小量、量產通常都接。交期看工件的複雜度、數量和機台排程,一般會在報價時一起給你。訂單量愈大,價格愈便宜。急件可另談。
差別主要在電極線的走速和是否重複使用,連帶決定精度、表面和成本:
快走絲——高速走絲、線重複使用,成本最低,但精度和表面較差,適合要求不高、想控制成本的工件。
中走絲——快走絲的升級版,一樣重複用線,但多了「多次切割」修刀功能,精度和表面比快走絲好,成本又比慢走絲低,是品質與價格的折衷。
慢走絲——低速走絲、用過即丟,永遠用新線,放電最穩、精度最高、表面最細(可達鏡面),但機台和加工成本最高,適合高精度模具、醫療、航太等要求嚴格的工件。
結論:要便宜選快走絲,要平衡選中走絲,要最高精度選慢走絲。
「宏綺與富陞兩廠皆為精度最高的慢走絲機台。」
現在就可以開始
讓你在最短時間
獲得一個很棒的成品
- 可導電就可切割
- 客製化模具設計
- 金屬零件精密加工
- 機台數量業界頂尖
- 設計、加工到出貨的一條龍服務